新聞消息
媒體專區
突破微型齒輪量產瓶頸:粉末冶金如何兼顧精度、效率與成本
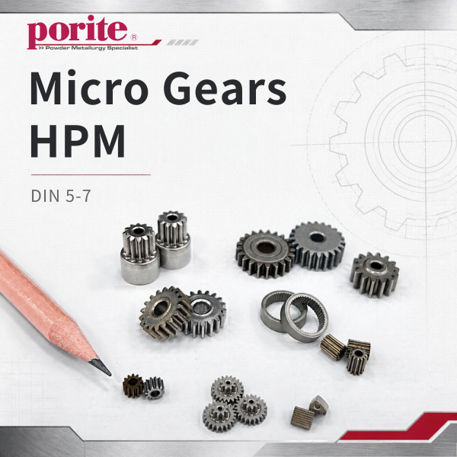
微型化與精密傳動已成為醫療器材、智慧穿戴裝置、微型機器人及微型致動器的核心設計趨勢。在傳動機構中,微型齒輪(m<0.3)的需求持續成長。然而,業界長期面臨「精密加工成本高昂」與「難以兼顧量產效益」的結構性瓶頸。
傳統加工此類小模數零件時,主要仰賴滾齒或精密成形磨齒。這類切削製程應用於微型尺寸時,刀具容易磨損、需要頻繁更換,且單件加工時間較長,導致單件成本隨模數縮小而大幅攀升。
針對微型齒輪量產的整體解決方案,台灣保來得開發團隊成功建立以粉末冶金成形製程為基礎的生產模式,在兼顧精度與機械性能的前提下,提供更具成本效益的微型傳動零組件製造方案。
一、核心挑戰:傳統切削製程的限制
微型齒輪的幾何尺寸極小,齒頂、齒根及齒腹的過渡圓角也十分細微。採用滾齒或磨齒加工時,常面臨以下挑戰:
- 刀具成本與使用壽命受限:小模數滾刀的刃口強度較低,容易鈍化並產生毛邊;微小毛邊在後續去毛邊製程中不易處理,也可能損傷基準齒形。
- 大量生產能力受限:切削製程需逐齒、逐件加工,對於每月需求數十萬至數百萬顆的消費性或醫療用產品,機台產能負荷相當高。
- 材料利用率偏低:以棒材車削微小結構時,原材料損耗比例較高。
二、PM 成形製程:微型齒輪的高效率解決方案
粉末冶金屬於近淨形製造技術,仰賴高精度模具與補償設計。我們持續優化製程,克服微型傳動零件的成形限制,並展現以下量產優勢:
- 優異的成本效益與交貨效率
壓製成形透過單次沖程,即可完成複雜齒形與軸孔結構。相較於切削/研磨製程需耗時數分鐘,壓製成形每次循環僅需數秒,產能可提升數十倍,並大幅降低設備折舊、工時及刀具耗材成本。
- 模具補償設計與高精度齒輪製造
粉末冶金零件在燒結後產生的收縮與變形,是影響產品精度的主要挑戰。透過精密的齒形補償模具設計,並結合保來得累積多年的製程經驗與技術突破,我們的粉末冶金齒輪精度可達DIN 5-7級,媲美傳統精密滾齒加工的水準。
三、製程比較
|
評估維度 |
傳統滾齒 / 磨齒製程 |
PM 精密成形製程 |
|
生產週期 |
單件加工需數分鐘,擴大量產規模的成本較高 |
每次成形僅需數秒,適合百萬件等級的大量生產 |
|
材料利用率 |
需車削切除大部分材料(40%–60%) |
近淨形製造,材料利用率高達 95% 以上 |
|
單件製造成本 |
隨模數縮小而大幅上升 |
大量生產時成本優勢明顯,具高度市場競爭力 |
展望
隨著傳動機構朝向輕量化、小型化及高扭矩密度發展,模數小於0.3的精密微型齒輪已不再侷限於高成本的切削製程。透過成熟的粉末冶金材料配方、高精度模具結構及嚴謹的整形公差控制,PM 製程可為微型齒輪提供兼顧優異性能與量產效益的理想方案。